Ang pagharap sa lathe ay isa sa mga operasyong mukhang simple hanggang ang isang mukha ay wala sa parisukat o ang haba ng bahagi ay naaanod. Sa aming shop, tinatrato namin ito bilang unang pagkakataon na magtatag ng isang maaasahang datum at itakda ang tono para sa bawat susunod na hiwa. Ang workpiece ay umiikot, isang single-point na tool ang gumagalaw sa dulo, at lumilitaw ang isang patag na ibabaw kung saan dating may hiwa ng lagari o magaspang na stock. Mahusay, malinis ang mukha na iyon, parisukat sa axis, at handa na para sa pagbabarena, pagliko, o inspeksyon.
Ito rin ay isang praktikal na operasyon upang maunawaan dahil napakaraming nakasalalay dito. Ang isang nakaharap na dulo ay maaaring makahanap ng isang bahagi sa isang kabit, magbigay ng isang balikat para sa isang tindig, o magdala lamang ng isang blangko sa tamang haba. Kapag tama ang mukha, magsisimula ang susunod na operasyon mula sa isang kilalang reference. Kapag hindi, ang bawat pagsukat sa ibang pagkakataon ay may kaunting kawalan ng katiyakan.
Ano ang Talagang Ginagawa ng Nakaharap on the Lathe
Ang facing ay isang lathe operation na gumagawa ng flat surface sa dulo ng umiikot na workpiece. Ang cutting tool ay pinapakain patayo sa spindle axis, sa buong mukha kaysa sa haba. Sa isang manu-manong lathe, karaniwang nangangahulugan iyon ng pagsali sa cross slide; sa isang CNC lathe, ito ay isang X-axis move na ang tool ay nakaposisyon sa tamang Z depth. Ang resulta ay isang mukha na parisukat sa bahaging centerline at isang haba na maaaring kontrolin sa loob ng pagpaparaya na kinakailangan ng trabaho.
Ang operasyon ay madalas na nalilito sa pagliko, ngunit ang dalawa ay malulutas ang magkaibang mga problema. Ang pag-ikot ay nagpapababa ng diameter at lumilikha ng mga cylindrical na ibabaw habang ang tool ay naglalakbay nang parallel sa axis. Ang pagharap ay kumokontrol sa dulo ng bahagi: inaalis nito ang mga marka ng lagari, ginagawang parisukat ang isang balikat, nagtatatag ng sentro para sa pagbabarena, at dinadala ang kabuuang haba sa laki. Sa maraming mga daloy ng trabaho, ang pagharap ay ang unang hiwa at ang huling pagsusuri, una upang lumikha ng isang datum at huling upang kumpirmahin ang bahagi ay hindi masyadong mahaba.
Pag-set up ng Clean Facing Cut
Karamihan sa mga kinakaharap na problema ay nagsisimula bago hawakan ng tool ang trabaho. Ang workpiece ay nangangailangan ng secure na workholding na may kaunting overhang; ang isang chuck o collet na hinahayaan ang bahagi na gumalaw ay magbubunga ng isang mukha na tapered o chattered. Ang taas ng tool ay pare-parehong mahalaga. Kung ang tool ay nakaupo sa itaas ng gitna, maaari itong kuskusin at mag-iwan ng maliit na nub sa gitna; kung ito ay nasa ibaba sa gitna, ang gilid ay maaaring maghukay o magsuot ng mabilis. Ang pagtatakda ng tool sa gitna ay isang maliit na hakbang na nakakatipid ng maraming problema sa pagtatapos.
Ang bilis, feed, at lalim ng hiwa ay dapat tumugma sa materyal at sa insert. Ang isang magaan na finishing pass sa isang katamtamang feed ay karaniwang nagbibigay ng isang mas mahusay na mukha kaysa sa isang mabigat na hiwa na nagpapalihis sa bahagi. Tumutulong ang coolant sa paglisan ng chip at pagkontrol sa temperatura, lalo na sa stainless steel at alloy steel. Para sa manu-manong trabaho, isang steady cross-feed hand at isang pare-parehong lalim ng cut matter; para sa gawaing CNC, dapat pahintulutan ng programa ang isang malinis na pagpasok at paglabas upang ang tool ay hindi mag-iwan ng marka ng saksi sa gitna o sa labas na gilid.
Manual at CNC na Nakaharap sa Practice
Sa isang manu-manong lathe, kinokontrol ng operator ang cross feed sa pamamagitan ng kamay at pinapanood ang chip at ang ibabaw. Sa isang CNC lathe, ang parehong geometry ay tinukoy ng programa, ngunit ang mga prinsipyo ay hindi nagbabago: tamang posisyon ng tool, angkop na data ng pagputol, at isang matatag na setup. Ang pagharap sa CNC ay nauulit kapag napatunayan na ang proseso, kaya naman ang mga bahagi ng produksyon ay kadalasang gumagamit ng isang nakapirming cycle na nakaharap bago ang ibang mga tampok ay makina.
Nakaharap at Nakatalikod
Ang pagharap at pagliko ay magkatugma, hindi mapagpalit. Pinapanatiling malinaw ng talahanayan sa ibaba ang pangunahing mekanika.
Ang pagharap at pagliko ay mga pantulong na operasyon ng lathe; inihahambing ng talahanayan ang kanilang mga pangunahing mekanika at nilalayon na mga resulta. | Operasyon | Feed ng tool | Pangunahing resulta | Karaniwang gamit |
| Facing | Perpendicular sa spindle axis | Flat end face at kinokontrol na haba | Pag-squaring stock, pagtatakda ng datum, pagtatapos ng dulo |
| lumingon | Parallel sa spindle axis | Cylindrical na ibabaw at pinababang diameter | Paglikha ng mga shaft, balikat, at mga profile sa labas |
Tooling, Tapos, at ang Mga Detalye na Mahalaga
Ang geometry ng tool ay may direktang epekto sa mukha. Ang isang matalim na insert na may tamang radius ng ilong at anggulo ng lead ay maaaring gupitin nang malinis ang materyal; ang pagod na gilid ay may posibilidad na kuskusin, namumula, o nag-iiwan ng punit na pagtatapos. Para sa mas malambot na materyales gaya ng aluminyo o tanso, ang isang positibong rake at matalim na gilid ay tumutulong na kontrolin ang built-up na gilid. Para sa bakal at hindi kinakalawang na asero, ang insert grade at coating ay kailangang tumugma sa cutting speed at sa interrupted na katangian ng ilang nakaharap na hiwa.
Kapag ang isang mukha ay dapat magkaroon ng isang mahigpit na haba o squareness tolerance, ang inspeksyon ay nararapat sa parehong pansin tulad ng hiwa. Umaasa kami sa pare-parehong pag-setup at disiplina sa pagsukat, katulad ng diskarte na inilarawan sa aming artikulo sa kung paano namin tinitiyak ang katumpakan ng dimensyon . Ang nakaharap na ibabaw ay kapaki-pakinabang lamang kung ito ay sinusukat laban sa tamang datum at susuriin bago magsimula ang susunod na operasyon.
Mahalaga rin ang mga nakaharap na ibabaw sa mga bahagi tulad ng mga stepped shaft at steel bushing, kung saan ang isang parisukat na balikat o kinokontrol na haba ay nakakaapekto sa pagpupulong. Ang isang malinis na mukha ay maaaring ang pagkakaiba sa pagitan ng isang tindig na nakaupo nang tama at isa na bahagyang naka-off.
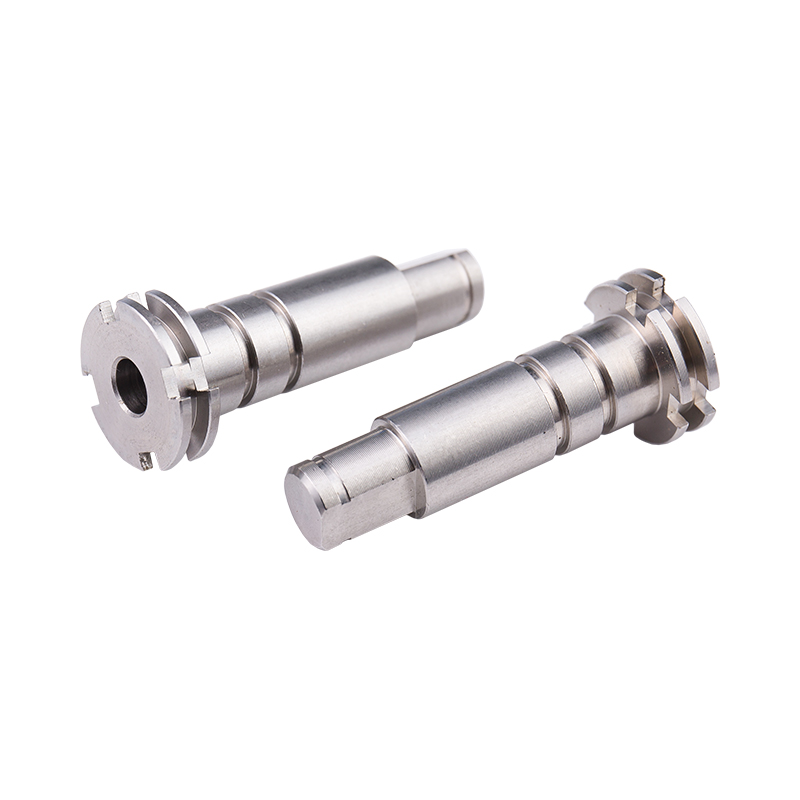 Custom Stainless Steel Drive Stepped Shaft Isang custom-machined stainless steel shaft para sa pagkonekta ng mga motor, bearings, at accessories, na angkop sa stepped-shaft assemblies kung saan ang mga nakaharap na ibabaw ay nakakaapekto sa pagkakaupo at pagkakahanay. Tingnan ang Produkto →
 Mga Custom na Steel Bushing at Mga Uri ng Bushing Isang hanay ng mga custom na steel bushing, kabilang ang mga flanged, T, conical, at round na mga uri, para sa proteksyon sa pagsusuot at maaasahang pag-upo sa mga machined assemblies. Tingnan ang Produkto →
Kahit na ang isang simpleng mukha ay nagdadala ng maraming impormasyon. Ito ay nagsasabi sa iyo kung ang tool ay nasa gitna, kung ang bahagi ay matibay, at kung ang cutting data ay nasa tamang hanay.
Mga Karaniwang Problema at Simpleng Pagwawasto
- Isang nub sa gitna. Ang tool ay malamang na nasa itaas ng gitna o huminto ang feed bago maabot ng tool ang centerline. I-reset ang taas ng tool at harapin ang gitna gamit ang light pass.
- Chatter o kulot na mukha. Suriin ang workpiece overhang, chuck pressure, at tool overhang. Bawasan ang lalim ng hiwa o ayusin ang bilis at feed para lumayo sa chatter zone.
- Mahina ang pagtatapos sa ibabaw. Ang mapurol na gilid, masyadong mataas na feed, o hindi sapat na coolant ay maaaring mag-iwan ng magaspang na mukha. Subukan ang bagong insert, mas maliit na feed, o finishing pass.
- Hindi parisukat ang mukha. Ang workpiece ay maaaring hindi nailagay nang tama sa chuck o collet, o ang makina ay maaaring may isyu sa pagkakahanay. Suriin muli ang workholding at ipahiwatig ang bahagi kung mahigpit ang tolerance.
- Burrs sa labas ng gilid. Ang isang maliit na chamfer o isang maingat na kinokontrol na paglipat sa labasan ay maaaring maiwasan ang isang matalim na burr na nakakasagabal sa paghawak o pagpupulong.
Mga Pagsusuri sa Kalidad Pagkatapos Harapin
Pagkatapos ng hiwa, suriin ang mga pangunahing kaalaman bago umalis ang bahagi sa makina. Ang kabuuang haba ay karaniwang ang unang pagsukat; ang isang caliper o micrometer ay nagbibigay ng mabilis na pagbabasa, habang ang isang gauge ng taas sa ibabaw ng plato ay mas mahusay para sa mahigpit na pagpapahintulot. Maaaring suriin ang flatness gamit ang isang straightedge o sa isang surface plate, at maaaring ma-verify ang squareness sa axis gamit ang dial indicator. Sa mga bahaging may balikat, ang mukha at balikat ay dapat suriin nang magkasama dahil ang isa ay maaaring magmukhang maganda habang ang isa ay wala sa relasyon.
Ang surface finish ay parehong visual at functional check. Ang isang mukha na mukhang mapurol ay maaaring nasa loob pa rin ng tolerance, ngunit ang isang punit o may pahid na ibabaw ay maaaring magpahiwatig ng pagkasira ng tool o isang problema sa pagputol ng data. Ang pag-deburring ay dapat sundin nang nakaharap kapag ang gilid ay hahawakan o tipunin. Sa produksyon, ang pinakamainam na prosesong kinakaharap ay ang nananatiling pare-pareho mula sa unang bahagi hanggang sa huli, kaya dapat na subaybayan ang buhay ng tool at laki ng pagkasuot sa halip na matuklasan sa huling inspeksyon.
Ang pagharap sa lathe ay isang pangunahing kasanayan at isang sangkap sa paggawa. Lumilikha ito ng reference na ibabaw kung saan nakasalalay ang maraming iba pang mga operasyon, at kinokontrol nito ang haba na tumutukoy kung magkasya ang isang bahagi. Kung ang trabaho ay isang one-off na pag-aayos sa isang manu-manong lathe o isang paulit-ulit na trabaho sa CNC, ang mga patakaran ay pareho: i-secure ang bahagi, itakda ang tool sa gitna, pumili ng makabuluhang data ng pagputol, at sukatin ang resulta. Kung nagpaplano ka ng isang bahagi na nangangailangan ng malinis na mukha, isang parisukat na balikat, o isang mahigpit na kinokontrol na haba, ang aming koponan ay natutuwa na makipag-usap sa pamamagitan ng geometry at mga pagpapaubaya bago maputol ang unang chip.