Ang pagharap ay karaniwang ang unang operasyon na natutunan ng isang bagong machinist, at kadalasan ito ang tahimik na nagpapasya kung ang isang bahagi ay mabuti o scrap. Kung napanood mo ang isang tool na dumiretso sa dulo ng isang umiikot na workpiece at nag-iwan ng patag, pantay na ibabaw sa likod, nakita mo na ang nakaharap sa isang lathe na kumikilos. Ang mukhang simple ay higit na pinag-iisipan kaysa sa inaasahan ng karamihan ng mga tao: ang taas ng tool, direksyon ng feed, bilis ng pagputol at workholding lahat ay makikita sa tapos na mukha.
Sinasaklaw ng gabay na ito ang praktikal na bahagi ng pagharap sa manual at CNC lathes, mula sa pag-set up ng trabaho sa pamamagitan ng pag-troubleshoot, at tinatapos ang mga detalyeng mahalaga kapag ang isang patag na mukha ay kailangang magkaroon ng tolerance sa produksyon.
Ano ba talaga ang Nagagawa ng Facing on a Lathe
Ang pagharap ay binabawasan ang haba ng isang workpiece at gumagawa ng isang patag na ibabaw na patayo sa axis ng pag-ikot. Ang workpiece ay umiikot habang ang isang single-point na tool ay nagpapakain sa dulong mukha, kadalasan mula sa labas na diameter patungo sa gitna, o sa kabilang banda. Ang perpendicular feed na iyon ay ang pangunahing pagkakaiba mula sa pag-ikot, kung saan ang tool ay naglalakbay parallel sa axis at sa halip ay binabawasan ang diameter.
Sa isang nagtatrabahong tindahan, ang pagharap ay gumagawa ng ilang trabaho nang sabay-sabay:
- Lumilikha ng malinis at parisukat na datum na mukha kung saan masusukat ang mga operasyon sa ibang pagkakataon.
- Kuwadrado ang sawn o magaspang na dulo ng bar stock upang ang bahagi ay may alam na haba.
- Tinatanggal ang punit-punit na gilid na naiwan ng band saw o parting tool.
- Inihahanda ang dulo para sa center drilling, chamfering o threading.
Dahil marami ang nakasalalay dito, ang isang mukha na wala sa parisukat, tapered o dished ay nagtutulak ng error sa bawat susunod na hakbang.
Pag-set up para sa Malinis na Nakaharap na Gupit
Karamihan sa mga kinakaharap na problema ay set-up na mga problema sa disguise. Bago hawakan ang feed lever, alagaan ang ilang mga pangunahing kaalaman.
Workholding at overhang
Hawakan ang workpiece nang malapit sa chuck jaws hangga't pinapayagan ng operasyon at panatilihing maikli ang hindi sinusuportahang haba. Sa manipis na mga disc o singsing, ang isang light pass na may banayad na feed ay tumatalo sa isang mabigat na hiwa na bumubulusok sa bahagi mula sa tool. Kung ang mukha ay ang tanging tampok na ginagawang makina, ang isang malambot na panga o isang simpleng kabit ay kadalasang makakagawa ng higit pa para sa katumpakan kaysa sa anumang pagbabago sa mga parameter ng pagputol.
Taas ng tool sa gitna
Itakda ang dulo ng tool nang eksakto sa spindle centerline. Ang tool set sa itaas ng center ay nag-iiwan ng maliit na nub sa gitna ng mukha; itinakda sa ibaba ng gitna, ito ay kuskusin, tinutulak ang trabaho at gumagawa ng isang magaspang, pinatigas na ibabaw. Isang center gauge, isang steel rule na nakaipit sa pagitan ng tool at work, o isang dial indicator sa cross slide ang maglalapit sa iyo, at isang light test cut ang nagpapatunay nito.
Pagpili ng tool at geometry
Ang mga tool sa kanang kamay at kaliwang kamay ay kumakain sa magkasalungat na direksyon, kaya itugma ang tool sa direksyon na nilalayon mong maglakbay at tiyaking ang cutting edge, hindi ang flank, ang umaakit sa trabaho. Panatilihin ang tool na overhang sa pinakamaliit na nakakaalis sa trabaho. Ang positibong rake geometry ay nababagay sa mas magaan na makina, ang isang maliit na radius ng ilong ay nagbibigay ng mas pinong pagtatapos ngunit isang mas mahinang tip, at ang isang mas malaking radius ay nagpapataas ng puwersa ng pagputol na sapat upang makipagdaldalan sa mga payat na bahagi.
Nakaharap o Nakaharap sa Labas
Ang direksyon ng feed ay isang desisyon na sadyang dapat gawin sa halip na dahil sa ugali.
- Nakaharap sa labas (gitna sa labas na lapad): ang hiwa ay nagsisimula malapit sa gitna at naglalakbay palabas. Ang tool ay lumalabas sa trabaho nang malinis sa panlabas na gilid, na kadalasang nagpapabuti sa pagtatapos sa pagsasara ng bahagi ng mukha at tinutulak ang burr sa labas na lapad, kung saan ang isang file o chamfer ay madaling nag-aalis nito.
- Nakaharap sa (labas na diameter patungo sa gitna): ang tool ay pumapasok sa panlabas na gilid at nagtatapos sa gitna. Ito ay madalas na ginusto kapag ang isang burr na malapit sa bore ay mas madaling pamahalaan, o kapag ang isang sumusunod na center-drill operation ay mag-aalis pa rin ng materyal na iyon.
Maraming machinist ang gumagapang patungo sa gitna at pinalabas ang finishing pass. Alinmang direksyon ang pipiliin mo, panatilihin itong pare-pareho sa isang batch para manatiling mapagpalit ang mga mukha.
Bilis, Mga Pakainin at Lalim ng Cut
Ang isang kakaiba ng pagharap ay ang bilis ng ibabaw ay nagbabago habang gumagalaw ang tool. Sa panlabas na diameter ang trabaho ay gumagalaw nang pinakamabilis; malapit sa gitna halos hindi na ito gumagalaw. Sa isang manu-manong lathe na tumatakbo sa nakapirming RPM, nangangahulugan iyon na ang rim ay madalas na pinuputol ng masyadong mabilis at ang gitna ay masyadong mabagal. Ang bahagyang pagbabawas ng spindle speed at pagpapagaan ng feed sa finishing pass ay kadalasang nagbibigay ng mas pare-parehong mukha.
Tinatayang mga panimulang punto para sa mga nakaharap na pass sa banayad na bakal na may carbide tooling; ayusin para sa tigas ng makina, ipasok ang grado at materyal ng workpiece. | Pass | Lalim ng hiwa | Feed | Bilis ng ibabaw | Layunin |
| Magaspang | 1.0 hanggang 2.5 mm | 0.15 hanggang 0.30 mm/rev | 120 hanggang 180 m/min | Alisin ang stock at ang sawn na dulo |
| Semi-finish | 0.3 hanggang 0.8 mm | 0.10 hanggang 0.20 mm/rev | 150 hanggang 200 m/min | Tamang patag at haba |
| Pagtatapos | 0.05 hanggang 0.20 mm | 0.05 hanggang 0.12 mm/rev | 180 hanggang 250 m/min | Pangwakas na pagtatapos at mukha ng datum |
Mga Karaniwang Kinakaharap na Problema at Paano Aayusin ang mga Ito
- Isang nub o pip sa gitna. Halos palaging taas ng tool. I-reset ang tip sa gitna at kumuha ng bagong pass.
- Taper o isang dished na mukha. Suriin ang tailstock alignment sa shaft work, wear sa cross slide at compound, at tool deflection sa mahabang overhang.
- Chatter o isang patterned finish. Paikliin ang overhang ng tool, suportahan nang mas mahusay ang workpiece, i-drop ang bilis ng kaunti, o baguhin ang radius ng ilong.
- Isang magaspang, napunit na pagtatapos. Kadalasan ay isang mapurol na gilid, masyadong mabigat na feed, o isang bilis na hindi angkop sa materyal o sa insert.
- Burrs sa gilid. Magdagdag ng isang maliit na chamfer o isang light deburring pass bilang bahagi ng operasyon sa halip na bilang isang nahuling pag-iisip.
Nakaharap sa isang CNC Lathe
Sa isang CNC lathe ang geometry ng hiwa ay pareho; tanging ang kontrol nito ang nagbabago. Ang ilang mga punto ay nagkakahalaga ng pag-alala.
- Ang mga facing pass ay naka-program bilang isang tuwid na galaw sa kahabaan ng X axis sa isang nakapirming Z, o bilang isang de-latang nakaharap na cycle tulad ng G72 sa maraming Fanuc-style na mga kontrol.
- Ang patuloy na bilis ng ibabaw (G96) ay may matatag na bilis ng paggupit habang papalapit ang tool sa gitna. Ipares ito sa isang maximum na spindle speed clamp, kung hindi, ang spindle ay tumatakbo habang lumiliit ang diameter.
- Pinapanatili ng feed sa bawat rebolusyon na pare-pareho ang pag-load ng chip anuman ang diameter.
- Ang isang hiwalay na light finishing pass, kadalasang 0.1 hanggang 0.2 mm, ay nagbibigay ng predictable finish at flatness ng mukha.
Ang pag-uulit ay ang tunay na benepisyo, at depende pa rin ito sa mga tamang offset ng tool at isang na-verify na unang bahagi. Ang pagpapatakbo ng mga stepped shaft ay isang magandang halimbawa kung saan ito nagbabayad.
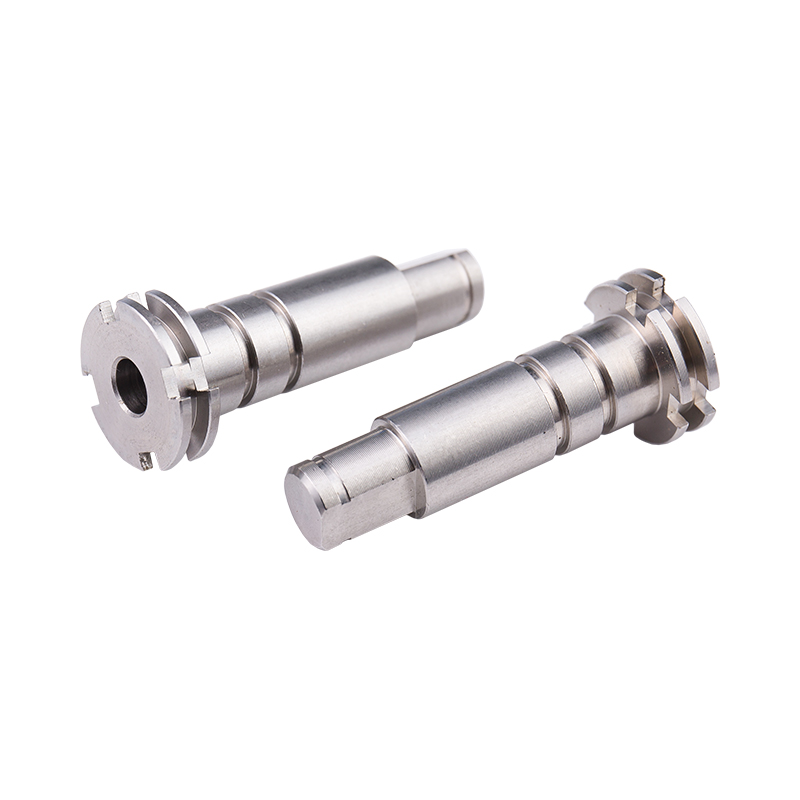 Custom Stainless Steel Drive Stepped Shaft Isang custom na naka stainless steel stepped shaft para sa motor, bearing, o accessory na koneksyon, na sulit na suriin para sa paulit-ulit na stepped-shaft na produksyon at katumpakan ng bahagi ng drive. Tingnan ang Produkto →
Bakit Madalas Mas Mahalaga ang Mukha kaysa sa Diameter
Sa mga bahaging nakasalansan, inuupuan o umiikot, ang dulong mukha ay ang sanggunian kung saan sinusukat ang lahat. Ang mga optical shaft ay isang magandang paglalarawan: ang mukha ay dapat na patag at parisukat upang ang pagpupulong ay umupo nang totoo, na walang run-out na ipinakilala sa balikat. Ang parehong logic ay nalalapat sa mga valve body, mga blangko ng gear at mga bahagi ng drive, kung saan ang ilang micrometres ng error sa mukha ay nagiging ingay, vibration o napaaga na pagkasira sa ibaba ng agos. Iyon ay isang malaking bahagi ng kung paano pinananatiling kontrolado ang katumpakan ng dimensional sa dami ng produksyon.
 Custom Stainless Steel Optical Shaft na May Slot Isang naka-stainless steel optical shaft na may slot para sa mga movable joint component, na ginawa ayon sa custom na mga detalye; sulit na suriin kung saan mahalaga ang square end face. Tingnan ang Produkto →
Mating Faces sa Bushings at Housings
Ipinapakita ng mga bushes ang kabilang panig ng barya. Ang isang flanged o plain bronze bushing ay dinidiin sa isang housing at nagdadala ng umiikot na baras, kaya ang magkabilang dulo ay kailangang parisukat sa bore at walang nakataas na burr. Ang isang burr na naiwan sa isang nakaharap na dulo ay maaaring ganap na huminto sa bushing seating, na nag-aalis ng clearance at lalabas sa ibang pagkakataon bilang init at pagkasira. Ang isang malinis na nakaharap na pass na sinusundan ng isang magaan na chamfer ay nagkakahalaga ng halos wala at ganap na pinipigilan iyon.
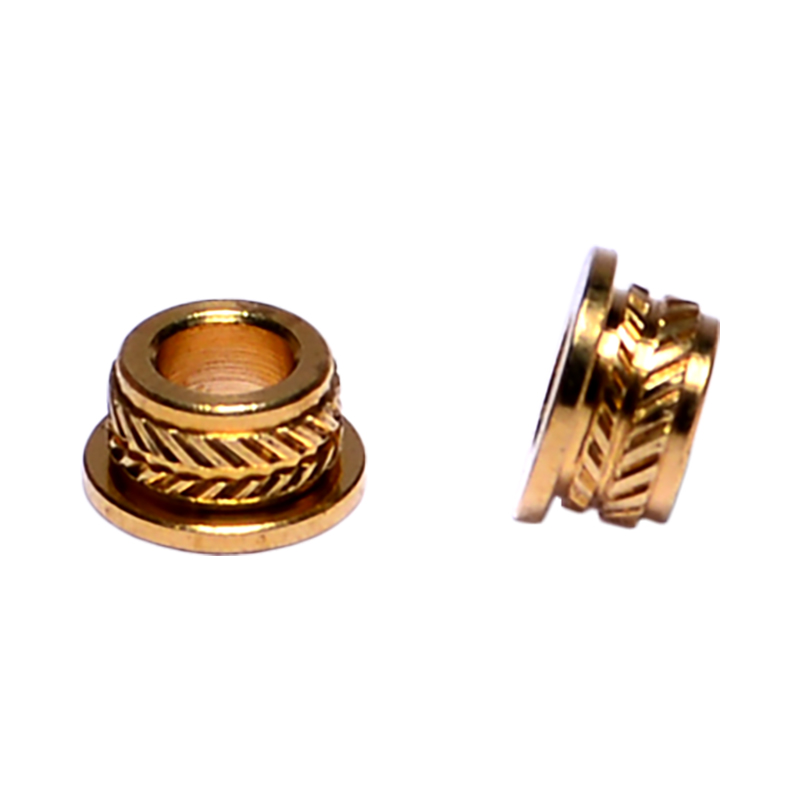 Custom na Bronze Bushings para sa B2B Manufacturing Isang bronze bushing na opsyon na na-customize para sa business-to-business na mga pangangailangan; sulit na panoorin kapag ang katumpakan ng pag-upo, mga mukha na walang burr, at malinis na nakaharap ay mahalaga sa housing at shaft assemblies. Tingnan ang Produkto →
Checklist Bago ang Iyong Susunod na Nakaharap na Cut
- Kumpirmahin na ang workpiece ay mahigpit na nakakapit na may pinakamababang overhang.
- Itakda ang tip ng tool nang eksakto sa gitna at suriin ito gamit ang isang test cut.
- Panatilihin ang tool na naka-overhang sa pinakamaikling haba na nakakaalis sa trabaho.
- Magpasya sa direksyon ng feed bago magsimula at manatiling pare-pareho sa buong batch.
- Magaspang na mabigat, pagkatapos ay kumuha ng isang light finishing pass para sa flatness at finish.
- Suriin ang mukha gamit ang isang tuwid na gilid o indicator, hindi lamang sa pamamagitan ng mata.
- Basagin ang gilid gamit ang isang maliit na chamfer o deburring pass bago umalis ang bahagi sa makina.
Ang pagharap sa mga gantimpala ng pasensya na higit pa sa kapangyarihan. Kunin ang tool sa gitna, panatilihing matibay ang setup, at hayaang lumipas ang isang magaan na pagtatapos, at ang mukha ay magiging flat, mauulit at handa para sa anumang operasyon na susunod.
Kunshan Hong Yong Sheng Precision Hardware Products machine at molds ng mga bahagi ng eksaktong ganitong uri, mula sa shaft core at bushings hanggang sa mga fastener at injection-moulded na mga bahagi. Kung mayroon kang drawing kung saan ang isang nakaharap na dulo ay kailangang magkaroon ng tolerance, ang aming mga inhinyero ay nalulugod na pag-usapan kung paano ito tatakbo sa produksyon.