Ang pagharap ay karaniwang ang unang hiwa na natutunan ng isang bagong machinist at ang huli ay hindi na iniisip ng isang makaranasang kamay, na kung bakit ito ay nagdudulot pa rin ng kaguluhan. I-chuck ang isang workpiece, kumuha ng pass sa dulo, at mayroon kang isang patag, parisukat na mukha upang magtrabaho. Gawin ito nang walang ingat at bawat operasyon na sumusunod ay nagmamana ng pagkakamali. Ang sumusunod ay kung paano tayo lumalapit na nakaharap sa isang lathe sa sarili nating shop: ang mga gawi sa pag-setup, ang mga numero kung saan tayo magsisimula, at ang mga pagkakamali na madalas nating itinatama.
Ano Talaga ang Nagagawa ng Pagharap sa isang Lathe
Ang pagharap ay nag-aalis ng materyal mula sa dulo ng isang workpiece upang makagawa ng isang ibabaw na patayo sa axis ng pag-ikot. Ang tool ay gumagalaw nang radially, sa buong mukha, sa halip na sa kahabaan ng bahagi. Ang resulta ay isang reference na mukha: isang bagay na upuan, sukatin, o hawakan sa isang pangalawang operasyon.
Kadalasan ang workpiece ay cylindrical at hawak sa isang three-jaw chuck. Ang isang four-jaw chuck o isang faceplate ay lumalabas kapag ang bahagi ay hindi regular, manipis na pader, o kailangang i-dial in nang maayos. Ang mas mahahabang shaft ay madalas na pinapatakbo sa pagitan ng mga sentro na may drive dog na nagdadala ng pag-ikot.
Dalawang bagay ang tumutukoy sa magandang mukha. Ito ay patag sa loob ng anumang pinahihintulutan ng pagguhit, at ito ay parisukat sa axis. Tapos, burr condition at cycle time lahat ay sumusunod sa dalawang iyon. Ang isang mukha na mukhang maliwanag ngunit nauubusan ng ilang daan ng isang milimetro ay magtutulak pa rin ng isang tindig sa labas ng linya, kaya't sinusuri namin ang isang tagapagpahiwatig sa halip na sa pamamagitan ng mata.
Nakaharap Laban sa Pagliko: Iba't ibang Feed, Iba't ibang Resultaa
Ang dalawang operasyon ay madalas na nalilito dahil ginagamit nila ang parehong makina at madalas ang parehong tool. Ang pagkakaiba ay ang direksyon na naglalakbay ang tool na may kaugnayan sa trabaho.
Paano sabihin ang isang nakaharap na hiwa mula sa isang pagliko sa makina. | Aspeto | Nakaharap | lumingon |
| Feed ng tool | Radial, sa dulo ng mukha | Axial, kasama ang haba |
| Result | Flat face square sa axis | Pinababang diameter, cylindrical na ibabaw |
| Nasusukat ang lalim | Sa dulo, kasama ang axis | Off ang diameter, radially |
| Bilis ng ibabaw | Nagbabago habang tumatawid ang tool sa mukha | Constant sa isang ibinigay na diameter |
| Karaniwang gamit | Pag-squaring ng dulo, paglilinis ng lagaring hiwa, pagbuo ng balikat | Pagdadala ng panlabas na diameter sa laki |
Pag-set Up Bago ang Unang Gupit
Halos lahat ng kinakaharap na problema na tinatanong sa amin ay nagsisimula bago hawakan ng tool ang metal. Ang limang minuto ng paghahanda ay nakakatipid ng isang na-scrap na bahagi.
- Panatilihing maikli ang overhang. Hawakan ang kasing dami ng workpiece hangga't pinapayagan ng operasyon; bawat dagdag na milimetro na nakabitin sa mga panga ay nagdaragdag ng panginginig ng boses na hindi mo mapuputol pagkatapos.
- Itakda ang tool sa taas ng gitna. Ang isang tool sa itaas ng gitna ay mabilis na kuskusin at mapurol, ang isa sa ibaba ng gitna ay nag-iiwan ng pip sa gitna ng mukha. Suriin laban sa tailstock center na may panuntunan o isang maliit na parisukat.
- Itugma ang tool sa direksyon ng hiwa. Ang isang karaniwang tool sa pagliko sa kanang kamay ay humahawak sa karaniwang paraan ng paghiwa sa gilid ng paglapit, kaya pinapakain mo mula sa labas na diameter papasok na ang spindle ay lumiliko patungo sa iyo.
- I-lock ang karwahe at itakda ang tambalan upang mailipat ng cross slide ang tool nang patas sa mukha. Anumang anggulo na natitira sa tambalan ay ginagawang isang kono ang isang patag na mukha.
- I-clear ang swarf at siguraduhin na ang tool ay may puwang upang maabot ang gitna ng trabaho nang hindi na-foul ng holder ang chuck.
Isang Nakaharap na Sequence na Gumagana
Ang order sa ibaba ay ang itinuturo namin sa shop floor. Nababagay ito sa mga manu-manong lathe at direktang nagsasalin sa isang CNC program.
- I-skim nang bahagya ang dulo gamit ang spindle na tumatakbo sa katamtamang bilis at panoorin kung saan unang nakikipag-ugnayan ang tool. Ang isang bahagyang hiwa ay nagsasabi sa iyo na ang workpiece ay hindi nakaupong parisukat sa mga panga o na-sawn sa isang anggulo.
- Kunin ang roughing pass mula sa panlabas na gilid patungo sa gitna, mag-iwan ng humigit-kumulang 0.2 mm hanggang 0.5 mm ng stock para sa pagtatapos.
- Bawiin, ihinto ang spindle at suriin ang kabuuang haba laban sa pagguhit bago magpatuloy. Mas madaling alisin ang isa pang 0.3 mm kaysa ibalik ito.
- Kunin ang finishing cut na may matalim na gilid, mas magaan na feed at ang parehong direksyon ng paglalakbay, upang ang pagtatapos ay pare-pareho sa buong mukha.
- Huminto lamang sa malapit sa dead center sa mga manu-manong makina, o i-program ang tool upang i-clear ang center line sa isang CNC, pagkatapos ay basagin ang gilid gamit ang isang pinong file o isang deburring tool habang ang trabaho ay dahan-dahang lumiliko.
Isang punto na dapat ulitin: habang papalapit ang tool sa axis, bumababa ang bilis ng ibabaw sa zero. Ang pagputol doon ay mas malapit sa pagkuskos kaysa sa pagputol, kaya naman ang pagtatapos ay madalas na lumalala sa huling ilang milimetro ng mukha. Ang isang bahagyang mas mataas na bilis ng spindle, isang mas magaan na feed malapit sa gitna, o pare-pareho ang kontrol sa bilis ng ibabaw sa isang CNC lahat ng tulong.
Bilis, Mga Feed at Lalim ng Cut
Ang mga numero ay nakasalalay sa materyal, tigas at tooling, ngunit ito ang mga hanay na sinisimulan natin sa isang makatwirang masikip na lathe na may mga carbide insert.
Mga panimulang halaga para sa isang magaan na lathe; ayusin sa materyal, tigas at kinakailangang tapusin. | Parameter | Magaspang | Pagtatapos |
| Lalim ng hiwa | 0.5 mm hanggang 2 mm | 0.1 mm hanggang 0.4 mm |
| Feed sa bawat rebolusyon | 0.1 mm hanggang 0.25 mm | 0.05 mm hanggang 0.1 mm |
| Bilis ng spindle | Itakda mula sa pinakamalaking diameter | Maaaring itaas para sa isang mas malinis na mukha |
| Coolant | Baha kung saan magagamit | Flood o isang light brush application |
Itakda ang bilis ng spindle mula sa pinakamalaking diameter na iyong pinuputol, hindi ang natapos na sukat. Halimbawa, ang isang 40 mm na mukha at isang 10 mm na mukha ay nangangailangan ng ibang rpm upang mahawakan ang parehong bilis ng ibabaw, at ang panlabas na gilid ay kung saan nangyayari ang karamihan sa pagputol.
Kapag Nagkamali ang isang Mukha
Karamihan sa mga nakaharap na mga pagkakamali ay nagbibigay ng kanilang sarili sa mga unang ilang segundo. Ang pagbabasa sa ibabaw habang pinuputol ay nakakatipid ng maraming hula.
- Mga marka ng chat: masyadong overhang, isang maluwag na toolpost, isang hindi sinusuportahang workpiece o isang feed na masyadong mabigat. Bawasan muna ang overhang, pagkatapos ay pakainin.
- Dished o convex na mukha: ang tool ay wala sa gitnang taas, o ang cross slide ay hindi naglalakbay na parisukat sa axis.
- Napunit, pinahiran ng pagtatapos: isang mapurol na gilid, o isang bilis ng ibabaw malapit sa gitna na masyadong mababa upang maputol nang malinis.
- Malakas na burr sa panlabas na gilid: isang pagod na insert at isang feed rate na nagtutulak sa halip na gupitin ang metal.
- Pip na natitira sa gitna: huminto ang tool sa malapit sa axis, o ang geometry ng ilong ng tool ay hindi angkop na nakaharap sa gitna.
Kung saan Lumalabas ang Kalidad ng Mukha sa Mga Tunay na Bahagi
Ang isang mukha ay bihirang katapusan sa sarili nito. Sa isang stepped shaft ang balikat na nagdadala ng isang tindig ay kailangang umupo nang parisukat sa journal, o ang preload at runout ay lumabas sa bintana. Sa isang bronze bushing ang mga nakaharap na dulo ay itinakda ang naka-install na haba at magpasya kung paano ang bahagi ng upuan sa pabahay nito. Ang mga blangko ng gear ay nakakakuha ng parehong mga mukha sa machine kaya ang kapal at parallelism ay nasa loob ng tolerance bago maputol ang mga ngipin. Kapag naaanod ang mga detalyeng iyon, sasabihin sa iyo ng buong kapulungan ang tungkol dito sa ibang pagkakataon.
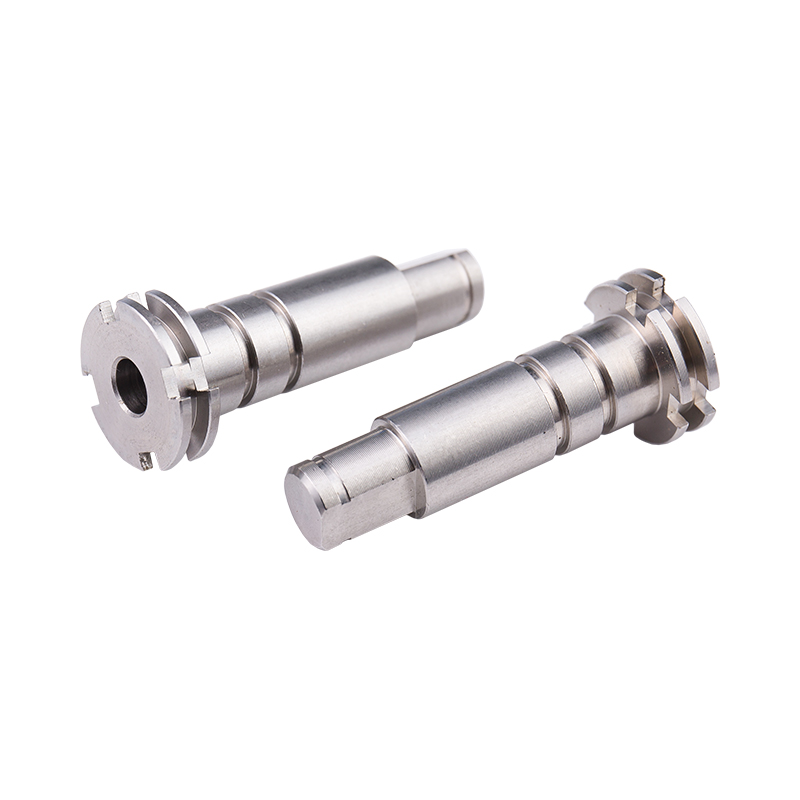 Custom Stainless Steel Drive Stepped Shaft Custom na naka-stainless steel shaft para sa mga koneksyon ng motor at bearing, na may mga detalye at surface treatment na nakatakda sa application; ang nakaharap sa balikat ay sumusuporta sa katumpakan ng pagpupulong. Tingnan ang Produkto →
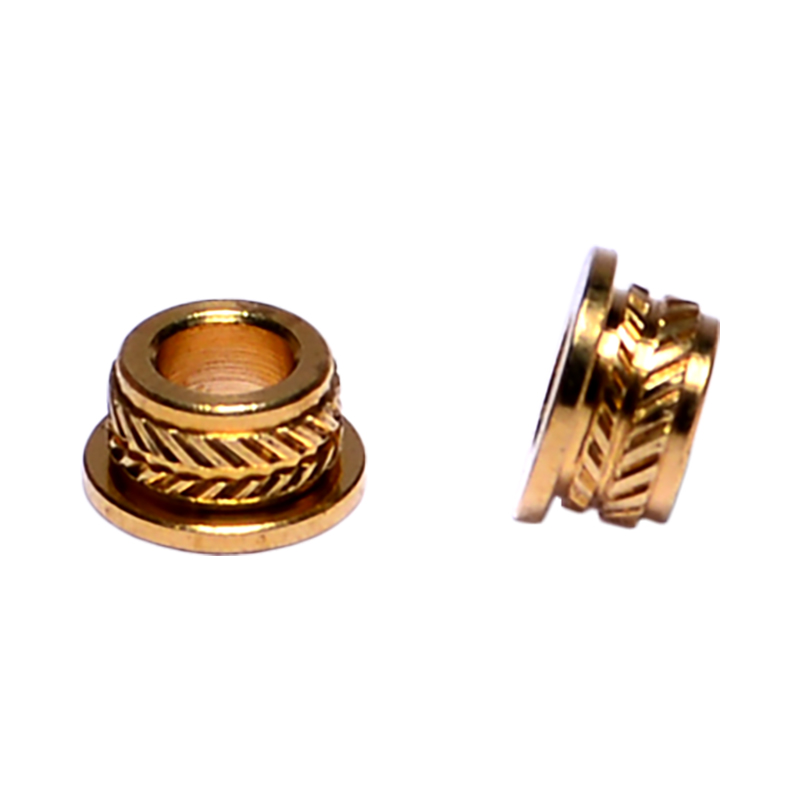 Custom na Bronze Bushings para sa B2B Production Mga custom na bronze bushing mula sa isang manufacturer na nag-aalok ng CNC turning at high-volume na output; ang mga nakaharap na dulo ay tumutulong sa pagtakda ng naka-install na haba at upuan sa mga housing. Tingnan ang Produkto →
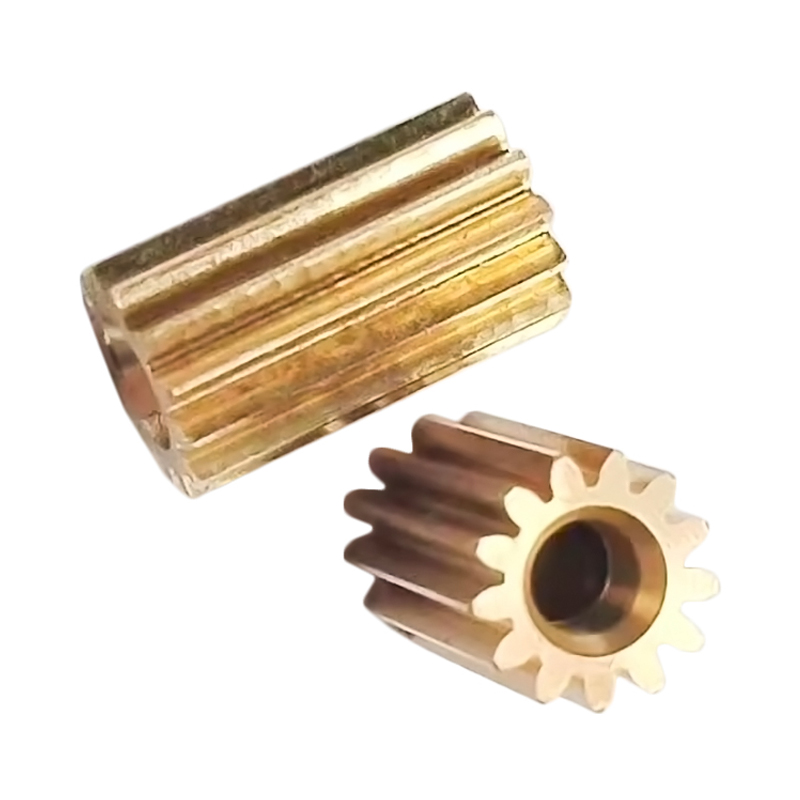 Custom na Brass Spur Gear para sa Power Transmission Brass-turned spur gear para sa motor-driven na power transmission, naproseso ayon sa hiniling na mga detalye at surface treatment, na may kritikal na pagharap sa kapal at parallelism. Tingnan ang Produkto →
Ito ang dahilan kung bakit itinuturing namin ang pagharap bilang isang hakbang sa metrology sa halip na isang magaspang na hakbang. Ang mga bahaging umaalis sa ating lumiliko na mga cell, mula sa stepped shaft work sa mga maliliit na fastener, ay sinusuri para sa squareness at haba sa halip na sinusukat lamang para sa diameter. Isinulat ng aming koponan ang mas malawak na diskarte sa kung paano pinananatili ang dimensional na katumpakan sa isang production run , at ang nakaharap na operasyon ay ang unang lugar kung saan magsisimula ang disiplina.
Mga Ugali na Panatilihin ang mga Mukha
Ang buhay ng tool at pasensya ay higit na mahalaga kaysa sa anumang solong setting. Panatilihin ang isang ekstrang insert o isang bagong honed tool na abot-kamay upang ang mapurol na gilid ay hindi kailanman maging dahilan upang tapusin ang mukha nang hindi maganda. Kunin ang dagdag na pass sa mas magaan na lalim sa halip na pilitin ang isang mabigat na hiwa na nagpapalihis sa workpiece. Huwag kailanman iwanan ang chuck key sa chuck, panatilihin ang hawakan ng file sa iyong kamay at malayo sa umiikot na chuck, at i-clear ang mahabang stringy swarf gamit ang hook o brush sa halip na may guwantes na mga daliri. Ang mga maliliit na gawi na tulad nito ang nagpapakalma sa sahig ng tindahan, at ang mga kalmadong operator ay nakakagawa ng mas magandang mukha.
Ang pagharap sa isang lathe ay isang simpleng ideya na isinagawa gamit ang maraming maliliit na desisyon: kung gaano kalaki ang nakabitin sa mga panga, kung saan matatagpuan ang tool sa gitna, kung saan ito naglalakbay, at kung gaano karaming stock ang natitira para sa huling pass. Kunin ang mga tama at ang operasyon ay tumatagal ng ilang minuto at humahawak ng pagpapaubaya nang walang abala. Kunin silang mali at ang error ay sumusunod sa bahagi hanggang sa pagpupulong. Kung ang isang mukha sa isa sa iyong mga bahagi ay patuloy na nawawala sa detalye, ipadala sa amin ang drawing at isang larawan ng surface finish, at sasabihin namin sa iyo kung ano ang aming babaguhin sa setup.